Fallstudie Automotive-Nählinie: Was 12 Wochen Maschinendaten zeigen
29. Oktober 2026
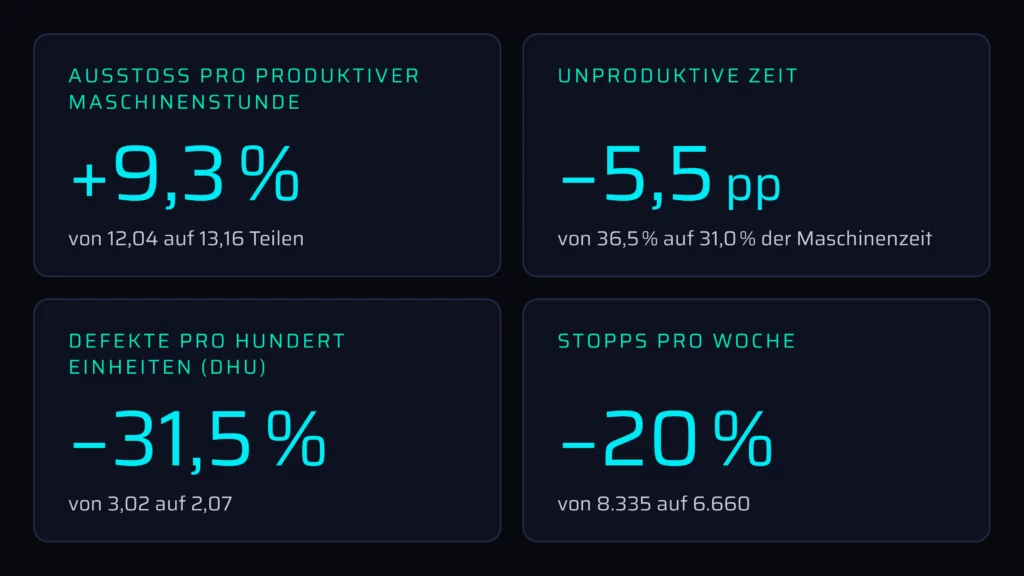
In einem 12-wöchigen Clouver-Pilotprojekt an einer Automotive-Nählinie mit 10 Maschinen stieg der Ausstoß pro produktiver Maschinenstunde um 9,3 %, die Fehler pro hundert Einheiten sanken um 31,5 % und die Stopps pro Woche um 20 %. Für keine dieser Verbesserungen waren neue Maschinen nötig. Sie entstanden, weil ein Team auf das reagiert hat, was die Maschinendaten sichtbar machten. Diese Fallstudie zeigt die Zahlen, wie sie gemessen wurden und wo ihre Grenzen liegen.
Der Kunde ist ein Automobilzulieferer in Asien. Aus Gründen der Vertraulichkeit können wir weder das Unternehmen nennen noch Fotos aus der Fertigung zeigen. Alle Zahlen in diesem Artikel wurden direkt an den Maschinen gemessen und nicht verändert. Wie die Messung selbst funktioniert, lesen Sie in unserer Übersicht zum Clouver IIoT-Monitoring.
Die wichtigsten Kennzahlen auf einen Blick
Kennzahl
Woche 4 (erste volle Produktionswoche)
Woche 12 (letzte Pilotwoche)
Veränderung
Ausstoß pro produktiver Maschinenstunde
12,04 Stück
13,16 Stück
+9,3 %
Unproduktive Zeit (Anteil an der Maschinenzeit)
36,5 %
31,0 %
−5,5 Prozentpunkte
Fehler pro hundert Einheiten (DHU)
3,02
2,07
−31,5 %
Stopps pro Woche
8.335
6.660
−20 %
Stationszeit an der langsamsten Station
44,6 s
39,5 s
−11,5 %
Die Right-First-Time-Quote erreichte in der letzten Pilotwoche 97,9 %. Über das gesamte Pilotprojekt wurden 38.033 Teile am Linienende geprüft.
Der Aufbau des Pilotprojekts: eine Linie, zehn Maschinen, zwölf Wochen
Das Pilotprojekt lief an einer Nählinie in der Automobilproduktion. Die Linie hat 10 Nähmaschinen und fertigt ein Produkt in mehreren Varianten (linke und rechte Ausführung). Clouver erfasste vier Datenströme:
das Ergebnis der Qualitätsprüfung am Linienende für jedes einzelne Teil
Die zwölf Wochen gliederten sich in drei Phasen:
Wochen
Phase
Für Vergleiche verwendet?
1 bis 3
Inbetriebnahme, noch kein Bediener angemeldet
Nein
4 bis 6
Bedienerschulung
Ja, markiert
7 bis 12
Stabiler Betrieb
Ja
Alle Vergleiche in diesem Artikel beziehen sich deshalb auf Woche 4 bis Woche 12. Die Wochen der Inbetriebnahme verhalten sich in den Daten anders und sind ausgeschlossen.
Ausstoß: +9,3 % pro produktiver Maschinenstunde
Der Ausstoß pro produktiver Maschinenstunde stieg von 12,04 auf 13,16 Stück. Die Kennzahl teilt die fertigen Teile durch die Stunden, in denen die Maschinen tatsächlich genäht haben. Sie hängt nicht davon ab, ob sich Bediener an der Maschine angemeldet haben, und bleibt daher von Woche zu Woche vergleichbar.
Der Anstieg kam nicht allmählich. Er fällt zeitlich mit dem Ende der Bedienerschulung zusammen. Für eine Werksleitung ist schon das ein nützlicher Befund: Dauer und Qualität der Schulung zeigen sich direkt in der Ausstoßzahl. Damit wird Schulung zu einem messbaren Kostenfaktor.
Ausfallzeit: 2,6 % der Stopps verursachen fast die Hälfte der Stillstandszeit
Die Zahl der Stopps pro Woche sank von 8.335 auf 6.660. Die typische Stoppdauer (Median) lag durchgehend bei 15 Sekunden. Die Verbesserung entstand also, weil weniger Stopps auftraten, nicht weil sie schneller behoben wurden.
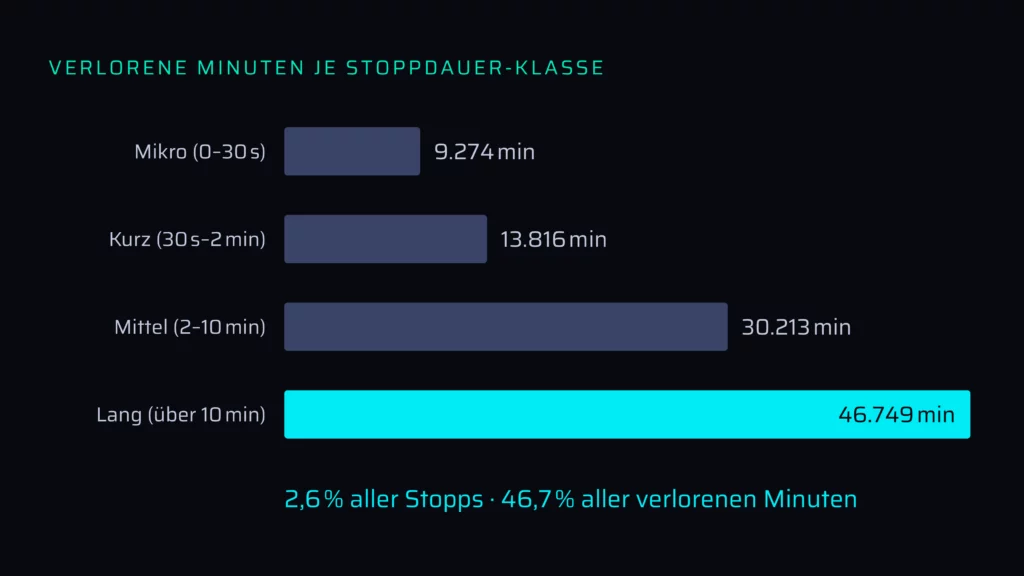
Die eigentliche Erkenntnis steckt in der Verteilung der verlorenen Minuten auf die Stoppdauer (Produktionswochen 4 bis 12):
Stoppdauer
Verlorene Minuten
Anteil an den verlorenen Minuten
Mikro (0 bis 30 s)
9.274
9,3 %
Kurz (30 s bis 2 min)
13.816
13,8 %
Mittel (2 bis 10 min)
30.213
30,2 %
Lang (über 10 min)
46.749
46,7 %
Stopps über 10 Minuten machen nur 2,6 % aller Stopps aus, aber 46,7 % aller verlorenen Minuten. Am anderen Ende dauern 70 % aller Stopps weniger als 30 Sekunden. Mit Stoppuhr und Klemmbrett lassen sich Mikrostopps in dieser Größenordnung nicht erfassen. Sensoren an jeder Maschine schaffen das.
Daraus folgt: eine Eskalationsregel für jeden Stopp, der länger als 10 Minuten dauert. Das ist eine Anweisung der Schichtleitung, keine Investition.
Leerlauf: Während eines Drittels der Einschaltzeit steht die Nadel still
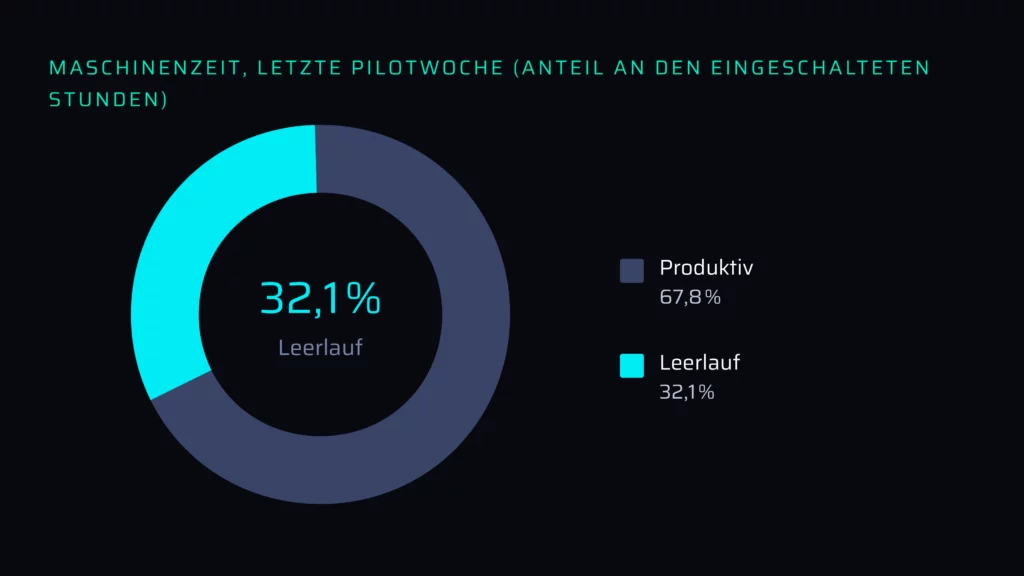
In der letzten Pilotwoche waren die Maschinen 67,8 % der eingeschalteten Zeit produktiv und 32,1 % im Leerlauf. Gemessen an allen Schichtstunden, einschließlich der Zeit, in der die Maschinen ausgeschaltet waren, veränderte sich der Leerlaufanteil während des Pilotprojekts kaum (30,7 % zu Beginn, 30,9 % am Ende), der Ausstoß pro produktiver Stunde dagegen stieg.
Das größte verbleibende Potenzial der Linie ist also noch unberührt. Leerlauf ist Kapazität, die bereits bezahlt ist: Die Maschine ist eingeschaltet, der Bediener ist da, aber es wird nicht genäht. Um diese Kapazität zu nutzen, braucht es einen besseren Materialfluss und eine bessere Arbeitsverteilung, keine neuen Anlagen. Die laufende Messung dieses Anteils ist zugleich die Grundlage für die OEE-Optimierung.
Kapazität: 123 Sekunden pro Stück, die niemand genutzt hat
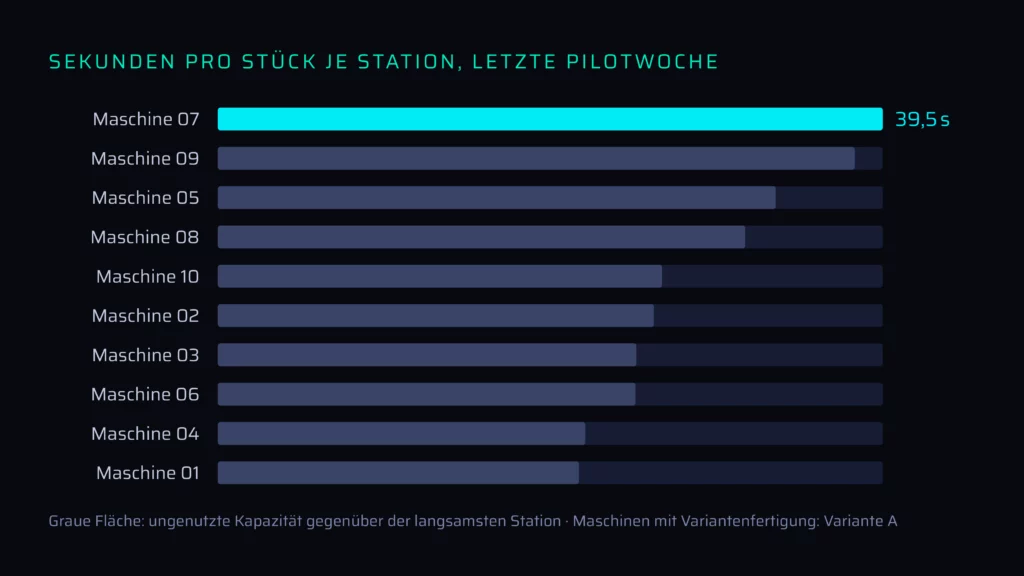
Die Daten zeigen, wie viele Sekunden jede Station pro Stück braucht. In der letzten Pilotwoche lag die langsamste Station bei 39,5 Sekunden, zu Beginn waren es 44,6 Sekunden (−11,5 %). Gemessen an dieser Station hatten die übrigen Stationen zusammen 123 Sekunden ungenutzte Kapazität pro Stück. Die Ausgewogenheit zwischen den Stationen verbesserte sich während des Pilotprojekts von 69,5 % auf 74,0 %.
Zwei Details wurden erst durch die kontinuierliche Messung sichtbar:
Die langsamste Station wechselte während des Pilotprojekts zwischen zwei Maschinen. Eine einmalige Zeitaufnahme hätte nur eine davon erfasst.
Wer die Arbeit rund um die aktuell langsamste Station neu verteilt, macht diese Kapazität frei, ohne eine einzige Maschine zu kaufen. Der geschätzte Aufwand liegt bei ein bis zwei Tagen.
Qualität: Drei Fehlerarten verursachen fast drei Viertel aller Fehler
Jedes Teil, das die Linie verließ, wurde am Linienende geprüft und mit Ergebnis, Fehlerart und verantwortlicher Station erfasst. Über das gesamte Pilotprojekt kamen so 1.185 Fehler zusammen:
Fehlerart
Anzahl
Offene Naht
438
Nahtzugabe außerhalb der Toleranz
221
Lockerer Stich
197
Fehlerhafter Stich
78
Eingeklemmte Naht
33
Sonstige Fehlerarten
218
Die drei häufigsten Fehlerarten machen fast drei Viertel aller Fehler aus. Zwei weitere Befunde:
Eine Station verursacht 20-mal so viele Fehler wie die beste Station.
In den Produktionswochen konnten 810 von 811 Fehlern nachgearbeitet werden. Die Fehler kosten daher vor allem Nacharbeit, nicht Ausschuss.
Die DHU (Fehler pro hundert Einheiten) sank während des Pilotprojekts von 3,02 auf 2,07. Ein Qualitätsprogramm für die drei häufigsten Fehlerarten packt den Großteil des Problems mit den wenigsten Änderungen an.
Energie: 19,4 % verbrauchen die Maschinen im Leerlauf
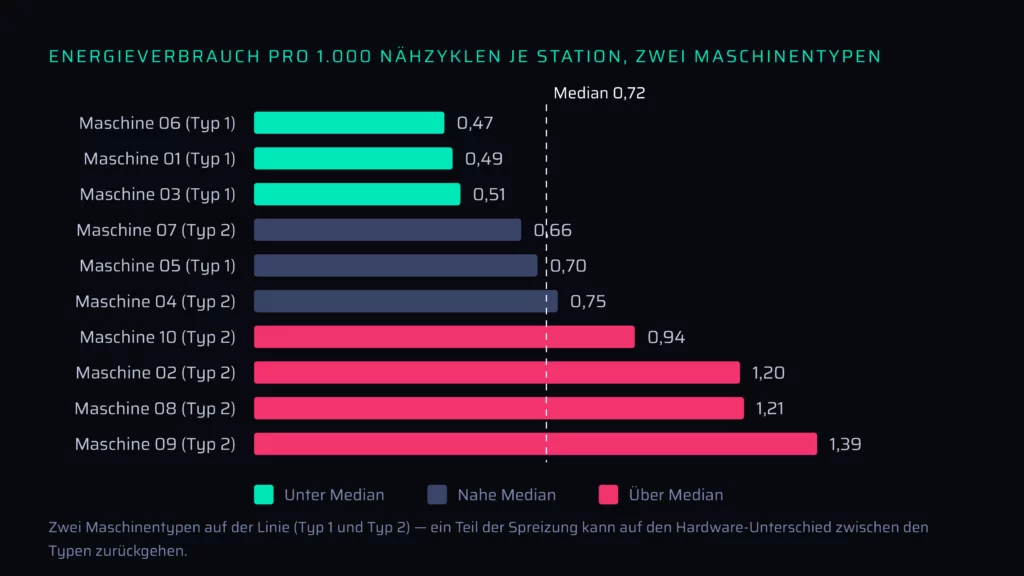
Energieeinsparung war für den Kunden der wichtigste erwartete Nutzen. Von den 908 kWh, die in den zwölf Wochen gemessen wurden, entfielen 176 kWh (19,4 %) auf den Leerlauf.
Der Vergleich pro 1.000 Nähzyklen zeigt, wie stark der Verbrauch zwischen den Stationen schwankt:
Maschine
Typ
kWh pro 1.000 Nähzyklen
Maschine 06
Typ 1
0,47
Maschine 01
Typ 1
0,49
Maschine 03
Typ 1
0,51
Maschine 07
Typ 2
0,66
Maschine 05
Typ 1
0,70
Maschine 04
Typ 2
0,75
Maschine 10
Typ 2
0,94
Maschine 02
Typ 2
1,20
Maschine 08
Typ 2
1,21
Maschine 09
Typ 2
1,39
Der Median liegt bei 0,72 kWh. Auf dieser Linie laufen zwei Maschinentypen, ein Teil der Streuung geht also auf die Hardware zurück. Doch selbst innerhalb von Typ 2 reicht der Verbrauch von 0,66 bis 1,39 kWh, er unterscheidet sich also etwa um den Faktor zwei. Den Leerlaufverbrauch zu senken ist eine Frage von Abschaltroutinen, nicht von Investitionen.
Was erst die Messung zeigt
Drei Kennzahlen gab es vor dem Pilotprojekt nicht. Alle drei wurden an der Maschine gemessen, nicht geschätzt:
Befund
Kennzahl
Grundlage
Variantenwechsel
3 % Leistungsverlust pro Wechsel zwischen links und rechts
526 gemessene Wechsel
Überstunden
13 % aller Nähzyklen nach der regulären Schicht
Überstunden an 33 von 63 Produktionstagen
Mikrostopps
70 % aller Stopps kürzer als 30 Sekunden
Jeder Stopp an jeder Maschine
Die Zahl zum Variantenwechsel ist für die Planung besonders relevant. Ein Wechsel zwischen linker und rechter Variante desselben Produkts kostet deutlich weniger, als ein vollständiger Modellwechsel kosten würde.
Die Instandhaltungsdaten zeigen einen ähnlichen Effekt. Maschine 04 rief am häufigsten den Techniker (26 Anforderungen, im Schnitt je 3,9 Minuten). Maschine 03 verlor die meiste Zeit (insgesamt 196 Minuten, im Schnitt 17,8 Minuten pro Stopp). Die Maschine, die am häufigsten ruft, ist nicht die, die am meisten Zeit kostet. Beide Probleme brauchen unterschiedliche Antworten, und beide sind nur sichtbar, wenn jeder Stopp erfasst wird.
Vier Hebel ohne Investition
Jeder Hebel ergibt sich direkt aus den Pilotdaten:
Nr.
Hebel
Datengrundlage
01
Arbeit rund um die aktuell langsamste Station neu verteilen
123 s ungenutzte Kapazität pro Stück
02
Qualitätsprogramm für die drei häufigsten Fehlerarten
Fast drei Viertel aller Fehler
03
Station mit den meisten Fehlern untersuchen
20-mal so viele Fehler wie die beste Station
04
Eskalationsregel für Stopps über 10 Minuten
46,7 % aller verlorenen Minuten
Wie die Zahlen entstanden sind und wo ihre Grenzen liegen
Zahlen sind nur so belastbar wie ihre Methode. Die wichtigsten Punkte:
Vergleiche innerhalb des Pilotprojekts. Die Messung beginnt mit der Inbetriebnahme. Es gibt keine gemessene Ausgangsbasis aus der Zeit vor der Installation und keine Vergleichslinie. Alle Veränderungen vergleichen die Linie über die Zeit mit sich selbst.
Inbetriebnahme und Schulung sind getrennt. Die Wochen 1 bis 3 sind ausgeschlossen, die Wochen 4 bis 6 markiert. Ein Teil der Verbesserung fällt mit dem Ende der Bedienerschulung zusammen.
Eine Linie, ein Produkt. Die Ergebnisse beschreiben diese Linie. Sie lassen sich nicht eins zu eins auf andere Linien oder Produkte übertragen.
Die Leitkennzahl hängt nicht von der Anmeldedisziplin ab. Der Ausstoß pro produktiver Maschinenstunde beruht auf den Maschinenzuständen, nicht auf den Anmeldungen der Bediener.
Vier einfache Arbeitsgewohnheiten halten die Daten aussagekräftig: Stoppgründe ab einer Mindestdauer erfassen, sich an der Maschine anmelden, Tagesziele und Stammdaten pflegen und einmal kurz die Bewertung zwischen den Qualitätsprüfern abstimmen.
Clouver macht es sichtbar, das Team setzt es um
Clouver ist das Monitoring-System. Es misst jede Maschine, jeden Stopp und jedes Teil und macht daraus Live-KPIs. Die Linie selbst verändert es nicht. Die Verbesserungen in diesem Pilotprojekt kamen von Menschen, die auf das reagierten, was ihnen die Daten zeigten.
Ein Clouver-Pilotprojekt läuft in drei Schritten ab:
Einrichtung und Schulung: Die Maschinen werden angebunden, ohne in ihre Steuerungslogik einzugreifen. Sobald die Daten fließen, wird das Team im Umgang damit geschult.
Pilotphase: Die Linie läuft über einen vereinbarten Zeitraum mit Live-Daten, bis sich die KPIs stabilisieren und die konkreten Hebel sichtbar werden.
Auswertung: Ein Impact Report mit Ihren eigenen KPIs und konkreten Empfehlungen ist die Grundlage für die nächste Entscheidung.
Umfang, Zeitplan und Voraussetzungen werden vor dem Start vereinbart.
Tanja ist die Leitung des Digital Marketings bei ProCom Automation und verfasst praxisnahe Beiträge zu CNC, IIoTIIoT ist die internetbasierte Vernetzung industrieller Maschinen, Anlagen und Geräte zur Datensammlung und Prozessoptimierung, Industrie 4.0Vierte industrielle Revolution durch Digitalisierung und intelligente Vernetzung von Produktionsanlagen. und effizienter Fertigung. Die Inhalte werden in enger Zusammenarbeit mit unseren Clouver IIoT Monitoring- und CNC-Expert:innen entwickelt und fachlich abgestimmt.
Balacchi Srl, ein führender Hersteller von Präzisionsmaschinen, stand in Italien vor der Herausforderung, seine CNC-Steuerungen zu modernisieren, um sowohl die…
Warum digitale Produktionsüberwachung für Nähbetriebe unverzichtbar wird Die Anforderungen an moderne Nähproduktionen steigen kontinuierlich. Globale Lieferketten, kurze Durchlaufzeiten und Kostendruck…
Sie verlassen diese Website und werden zu einer externen Seite weitergeleitet
Sie sehen gerade einen Platzhalterinhalt von Google Maps. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Sie sehen gerade einen Platzhalterinhalt von OpenStreetMap. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Sie sehen gerade einen Platzhalterinhalt von Facebook. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.